电子元器件供货稳定性分析:深圳工控企业如何规避缺货风险
缺货潮下的深圳工控产业:一场供应链韧性大考
2023年Q4以来,华南地区多家中小型工控设备厂商的交付周期从常规的4-6周拉长至12周以上,部分型号的工业控制板甚至出现“有价无市”的局面。这不是孤例——在深圳华强北与西丽片区,采购经理们普遍面临一个残酷现实:**关键电子元器件的现货市场波动,正在从偶发事件演变为常态化挑战**。对于依赖稳定BOM(物料清单)来组织生产的工控企业而言,缺货不再只是成本问题,而是关乎企业存亡的生存考题。
缺货根源:不止是“产能不足”那么简单
表面看,缺货源于晶圆厂产能向车规级芯片倾斜。但深入产业链会发现,**工业级集成电路的供需错配具有典型的“长尾效应”**。以传感器信号调理芯片为例,其单颗用量虽小,却决定了整个采集链路的精度。这类芯片往往采用成熟制程(28nm以上),但封装形式特殊(如SOP-8、QFN-16),导致交期极不稳定。更棘手的是,工业控制板上的被动元件(高容值MLCC、精密电阻)一旦遭遇原厂停产或产品迭代,替代料验证周期往往长达3-6个月,这直接放大了缺货风险。
技术解析:嵌入式模块的“抗风险”设计逻辑
思维涌流科技(深圳)在服务华南工控客户时,发现一个高频痛点:很多设备商在设计阶段就埋下了缺货隐患——过度依赖单一品牌的主控MCU或特定封装的嵌入式模块。事实上,一套成熟的供应链策略应当从**设计选型**开始介入。例如,优先选择引脚兼容的多源替代方案(如ST与GD的Pin-to-Pin兼容型号),或在PCB布局时预留双封装焊盘(同时兼容LQFP与QFN)。
这些看似微小的设计冗余,能在关键时刻将采购周期从12周压缩至2周以内。同时,我们建议在BOM中,对**集成电路**和传感器这类核心物料,建立“主供+备供”的双通道认证机制,且备供比例不低于30%。这并非简单的库存游戏,而是通过技术验证来换取供应链的弹性空间。
对比分析:被动囤货 vs. 主动的“分级备货”策略
许多企业习惯在缺货时恐慌性扫货,但这往往导致两个极端:要么库存积压占用大量现金流,要么高价抢到的货因型号不匹配而报废。相比之下,更科学的做法是**基于物料风险等级的分级备货**:
- A类(高风险/长周期):定制化工业控制板主控芯片、军工级传感器——维持12周安全库存,且与代理签订锁价协议。
- B类(中风险):通用逻辑IC、电源管理芯片——保持6周滚动库存,关注原厂EOL(停产)通知。
- C类(低风险):标准阻容感——采用VMI(供应商管理库存)模式,按周补货。
以实际案例为证:某深圳激光切割设备厂商采用上述策略后,在2024年Q1的MLCC缺货潮中,其生产中断时间仅为行业平均水平的1/3。核心差异就在于,他们提前三个月对嵌入式模块中的关键电容做了替代料验证,而非等到断料时才临时寻找替代方案。
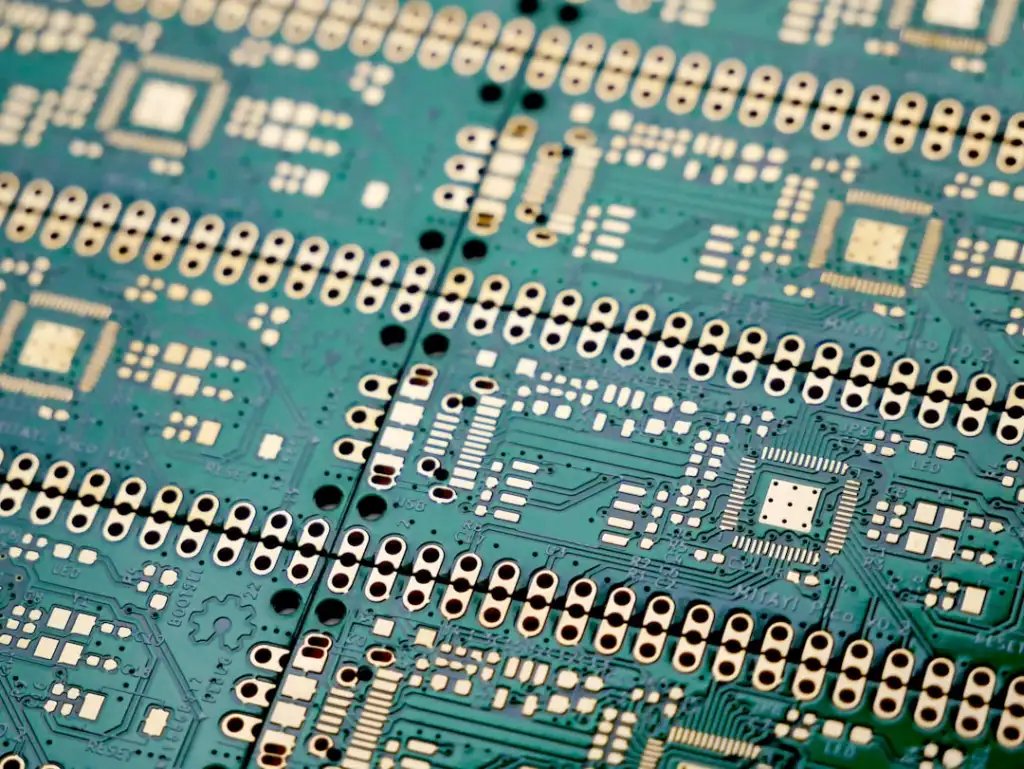
给深圳工控企业的三点实操建议
第一,**建立“设计-采购”协同机制**。研发部门在选型时,必须将供货风险评审纳入设计评审流程,而非仅仅关注性能参数。第二,**关注原厂生命周期管理**。对于传感器和集成电路,务必定期核查原厂的PCN(产品变更通知)与EOL公告,提前6-12个月布局替代方案。第三,**善用本土供应链服务商**。深圳拥有全国最密集的电子元器件分销网络,像思维涌流科技这类深耕工控领域的技术型服务商,不仅能提供现货支持,更能基于对工业控制板应用场景的理解,协助完成替代料的技术验证与可靠性测试。
缺货风险永远无法彻底消除,但通过技术手段将“被动响应”转化为“主动管理”,深圳工控企业完全可以在波动中建立起自己的护城河。关键不在于你囤了多少货,而在于你的供应链体系对变化的反应速度有多快。